
ООО "Кизляр Украина"
г. Киев, ул. Паньковская, 6
+38 (044) 536-11-14 (16)
info@kizlyar.kiev.ua
Skype: kizlyarknives

|
О компании
|
Новости
|
АКЦИИ!
|
Каталог
|
Новинки
|
Ножевое шоу
|
Ножевая Азбука
|
Статьи
|
Форум
|
Контакты
|
Производители
Кизляр
Северная Корона
БАСКо
Victorinox
Mora of Sweden
Fiskars
Opinel
Fayet
Кречет
Skif
Златоуст АиР
Южный Крест
Claude Dozorme
Mr.Blade
Lansky Sharpeners
Ballistol
Sander
Северная Корона
БАСКо
Victorinox
Mora of Sweden
Fiskars
Opinel
Fayet
Кречет
Skif
Златоуст АиР
Южный Крест
Claude Dozorme
Mr.Blade
Lansky Sharpeners
Ballistol
Sander
Новинки
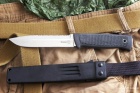
Филин (серрейтор)
Производитель :
ООО Кизляр
Цена : 1200 грн.
 В корзину
Производитель :
ООО Кизляр
Цена : 1200 грн.
В корзину

01. Байкер-1 (ABS) Х12МФ
Производитель :
ООО Кизляр
Цена : 1650 грн.
В корзину
Производитель :
ООО Кизляр
Цена : 1650 грн.
В корзину

Аргун-2
Производитель :
ООО Кизляр
Цена : 1820 грн.
В корзину
Производитель :
ООО Кизляр
Цена : 1820 грн.
В корзину

Коршун-3
Производитель :
ООО Кизляр
Цена : 1700 грн.
В корзину
Производитель :
ООО Кизляр
Цена : 1700 грн.
В корзину
Товар не выбран.
Корзина пуста.
Как оформить заказ...
Корзина пуста.
Как оформить заказ...
Поиск по каталогу
Новости
22.02.2018
"РЫБАЛКА.ОХОТА.ТУРИЗМ."
Тематика: Общая тематика
Тематика: Общая тематика
Весенняя выставка "РЫБАЛКА.ОХОТА.ТУРИЗМ."
11.01.2018
Акції 2018 року.
Тематика: Общая тематика
Тематика: Общая тематика
До уваги учасників Програми Лояльності!
Новости в формате RSS
Рассылка на сайте
Новости компании
Акция !

Новое в каталоге
Нож Mr.Havoc (G10)
Нож Mr.Hokum (G10)
Нож Junak (кратон)
Нож Pioneer (кратон)
Нож Mr.Bruno (G10)
Нож Scout (кратон)
Тесак Camp (кратон)
Нож HT-1 Black (G10)
Нож HT-2 Black (G10)
Нож Mr.Bison (G10) D2
Нож Mr.Buffalo (G10) D2
Нож Mr.Hokum (G10)
Нож Junak (кратон)
Нож Pioneer (кратон)
Нож Mr.Bruno (G10)
Нож Scout (кратон)
Тесак Camp (кратон)
Нож HT-1 Black (G10)
Нож HT-2 Black (G10)
Нож Mr.Bison (G10) D2
Нож Mr.Buffalo (G10) D2
Нож "Орлан-2"

Задать вопрос
Главная страница » О компании » Производство
Производство
Немного о производстве ножей на заводе Кизляр.
1. Заготовительный участок.
Сталь поставляется на завод в листовом прокате. Из этого полотна необходимо изготовить контур ножа.
Для данных операций используется станок гидроабразивной резки.
Вода смешивается с песком и струя этой смеси под давлением около 6000 атм. ударяется в металл. В результате высоколегированная листовая сталь режется как масло.
Помимо гидроабразивной резки, также для получения контуров ножей, используется технология холодной штамповки.

Суть её заключается в выдавливании контура под большим усилием, с помощью специального пресса. Усилие, которое создается для выдавливания контура из 5 миллиметровой стали составляет 160 тонн.

Пресс подобного типа используются для изготовления контура ножей.

Пуансон и матрица смонтированные на прессе


2. Термообработка.
Правильная термообработка является едва ли не самым важным фактором при изготовлении качественного ножа.
Правильная термообработка является едва ли не самым важным фактором при изготовлении качественного ножа.

Самую хорошую сталь можно испортить, если неправильно произведена термообработка.
При нагревании и быстром охлаждении ножа меняется микроструктура стали: сталь упрочняется, повышается твердость клинка.
Однако надо помнить о том, что чем тверже клинок, тем он хрупче.
Поэтому после закалки клинки подвергаются отпуску.
Что происходит с клинком при отпуске? Структура металла становится более однородной и уходят внутренние напряжения металла.
Термообработка коротких клинков производится в проходной печи в защитной среде.
Преимущества данного метода: стабильный и равномерный нагрев всех заготовок, минимальное образование окалины, а следовательно меньше выгорает углерод, что положительно сказывается на качестве клинков.
Длинные заготовки - калятся в камерных печах.
Так кинжалы выглядят до закалки:

А так - после:
Все клинки, после того как были закалены и остыли, тестируются на твердомере
После вышеперечисленных технологических операций, хвостовики всех клинков отжигаются в специальном устройстве.

Хвостовик ножа помещается в камеру с индукционной катушкой, в которой электричество трансформируется в тепловую энергию, сосредотачивающуюся на хвостовике, равномерно нагревая его от краев до центра.

Данная операция производится для того, чтобы сделать сталь в хвостовой части ножа вязкой, что предотвратит трещины и сколы в этой части клинка.
3. Литейный участок.
На участке изготавливают детали из латуни, серебра и других металлов.
Литье осуществляется по выплавляемым моделям в вакуумной установке для литья.
Процесс начинается с изготовления мастер модели, по образцу которой будут отливать будущие детали.
С мастер модели снимают резиновую форму. В специальном инжекторе плавят литьевой воск и, нагнетая в резиновую форму, получают восковые копии детали.

Восковые модели помещают в специальные опоки и заливают гипсом. С опок в печи выплавляют воск. После этого опоки подвергаются длительному отжигу с постепенным увеличением температуры отжига. После отжига опоки помещаются в литьевую машину и заливают расплавленным металлом.

После чего дают немного остыть.

Затем опоку окончательно охлаждают в емкости с водой, очищают от гипса и вытаскивают отлитые детали.
После этого детали отрезают от литника, предъявляют контролеру и сдают на склад.


4. Кузнечный участок.
Часть изделий, выпускаемых предприятием, изготавливаются из листового металла, а часть отковывается.
Ковкой заготовок для изделий занимается кузнечный участок. С момента открытия предприятия на кузнечном участке не просто куют металл, но и стараются восстановить почти утерянные секреты металлообработки дагестанских мастеров прошлого. Одним из направлений поиска и восстановления является производство слоеной стали (дамаска) .
Слои дамаска набирают из разных видов сталей (чередование сталей с различным содержанием углерода и разными свойствами, в зависимости от того, какой результат нужен – твердость, резучесть, гибкость, эстетика и т. д.)
Прежде чем начать ковку, мастер набирает комбинацию из необходимых сталей.

Затем этот пакет нагревается в горне с добавлением флюса и отковывается.
При ковке пакет вытягивается, слои привавариваются.
Затем складывают еще раз и повторяют операцию. И так до получения нужного количества слоев.


Получив необходимое количество слоев, кузнец придает форму клинка.


5. Изготовление рукоятей и деревянных чехлов.
При изготовлении ножен для шашек, кинжалов и национальных ножей вся черновая работа осуществляется фрезерным станком с ЧПУ, который производит первичную обработку заготовки со сверлением необходимых отверстий.


После машинной обработки, заготовку вручную дорабатывают и подгоняют под чертежные размеры.

Готовое изделие имеет следующий вид:

Что касается рукоятей для ножей, их черновая обработка также происходит на станках с ЧПУ. Станок, одновременно способен обрабатывать несколько заготовок.

Мы используем широкий ассортимент материалов: дерево, микарта, G-10, текстолит.


Готовое изделие, после доработки и подгонки, выглядит так:

Также, на нашем предприятии выпускаются ножи с рукоятями из эластрона. Специальные станки нагревают гранулы эластрона и под давлением подают нагретую массу в форму.


Готовое изделие имеет следующий вид:

(продолжение следует )